1. Настоящее и прошлое сварочных аппаратов:
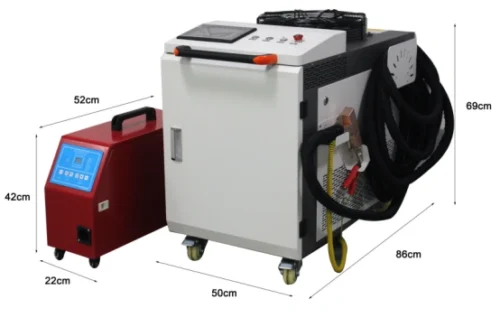
Настоящее: Лазерный сварочный аппарат
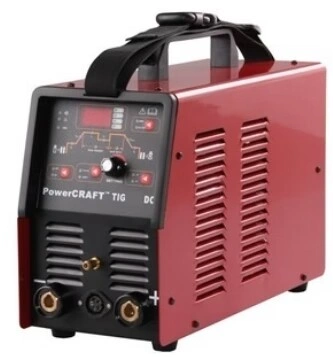
Прошлое: Сварочные аппараты для аргоновой сварки
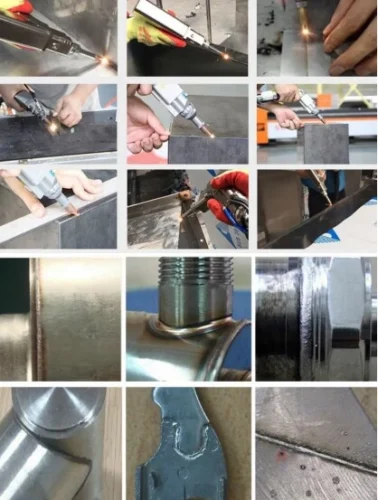
2. Принцип работы лазерной сварочной машины:
Лазерный сварочный аппарат использует высокоэнергетический лазерный импульс для локального нагрева материала в крошечной области, энергия лазерного излучения распространяется на внутреннюю часть материала посредством теплопроводности, расплавляя материал с образованием определенной расплавленной лужи.
Это новый тип метода сварки, в основном для тонкостенных материалов, точной сварки деталей, может реализовать точечную сварку, сварку в штабеля, сварку с уплотнением и т.д., высокое отношение глубины к ширине, малая ширина шва, малая зона термического воздействия, высокая скорость сварки, красивая, нет необходимости заниматься послесварочной обработкой или только простой обработкой, малое пятно фокусировки, высокая точность позиционирования, легко реализовать автоматизацию.
3. Особенности лазерной сварки машины:
> Принимает волоконный лазерный источник, высокая плотность оптической мощности, хорошее качество пятна, стабильная выходная мощность, высокое качество сварки эффект может быть достигнуто.
> Интегрированная конструкция, небольшая площадь, удобство переноски.
> Ручная сварочная головка с эргономичным дизайном, легкая и практичная.
> Небольшой сварочный шов с небольшим тепловым воздействием, прочная сварка, высокая точность качества сварки может быть достигнута, часть сварки без шлифовки.
> Простой в освоении и использовании. С защитой безопасности, низкая зависимость от традиционного опыта сварки, не требуется сертификат для работы.
> Низкие эксплуатационные расходы, потребляемая мощность 3~6 кВт в час, кроме линз и сопел нет других расходных материалов.
4.Сравнение лазерного сварочного аппарата и традиционной аргонодуговой сварки:
Лазерная сварочная машина:
(1).Простое управление, легко начать работу: не требуется опыт, квалифицированная работа в течение получаса, скорость сварки в 3-5 раз быстрее, чем аргонодуговая сварка, экономия 2 сварщиков!
(2).Быстрая сварка, зона термического влияния мала, сварной шов гладкий, а последующий процесс шлифовки сокращается.
(3).Высокая прочность, можно сваривать Сверхтонкие материалы можно сваривать с присадочной проволокой или без нее.
Традиционная аргонодуговая сварка:
(1).Высокие технические требования и высокая стоимость рабочей силы. .
(2) Медленная скорость, низкая эффективность и легкая деформация.
(3).Сварной шов толстый и требует вторичной шлифовки.
(4).Большие ограничения, нельзя сваривать слишком тонкие материалы, есть расходные материалы, которые необходимо заполнять проволокой, и есть поры, через которые легко сварить.
5.Применение лазерной сварочной машины:
1). Промышленность:
Металл, листовой металл, пресс-формы, электронное оборудование, техника для кухни и ванной комнаты, цифровые продукты, рекламные щиты, окна и дверные коробки, бытовая техника, ремесленные изделия, оборудование и строительные материалы, автозапчасти и многие другие отрасли.
2).Применяемые материалы:
- Распространенные металлы и сплавы (железо, медь, алюминий, магний, цинк и т.д.);
- Редкие металлы и сплавы (золото, серебро, титан);
- Оксид металла (либо все виды оксида металла);
- Специальная обработка поверхности (анодированный алюминий, гальваническое покрытие);
- Пластик и ABS материал (корпус электроприборов, предметы повседневной необходимости)
- Эпоксидная смола (электронные оригиналы снаряжения, изоляция), керамика и кремниевые пластины.
6. Ключевые детали в лазерной сварочной машине:
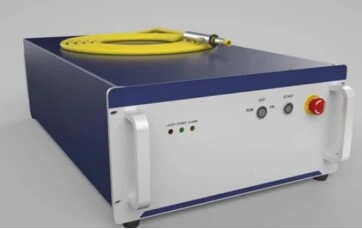
1.Лазерный генератор:
Ручной лазерный сварочный аппарат принимает непрерывный источник волоконного лазера.
Более длительный срок службы, более высокая скорость фотоэлектрического преобразования, возможность непрерывной работы 24 часа, длительный период без обслуживания и низкая стоимость обслуживания.
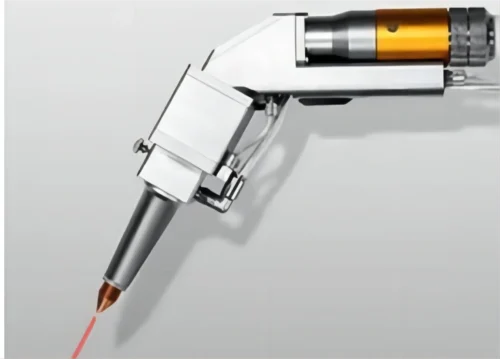
2.Сварочная головка:
Легкая форма, эргономичный дизайн, усовершенствованная структура и надежная работа обеспечивают удобство захвата и простоту эксплуатации. Расширяет диапазон допусков и ширину сварки обрабатываемых деталей, решает недостаток незначительного пятна лазерной сварки и обеспечивает лучшее формирование сварки.
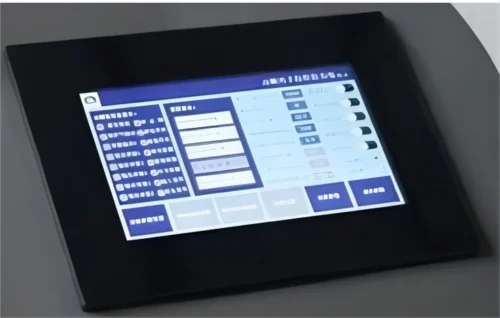
3.Система управления:
Самостоятельно разработанная хорошая интерактивная система управления, которая объединяет лазерное управление, гальванометрическое управление, лазерную защитную блокировку и отличный алгоритм процесса. Оригинальная база данных может хранить богатые данные о процессе и может использоваться в режиме реального времени.
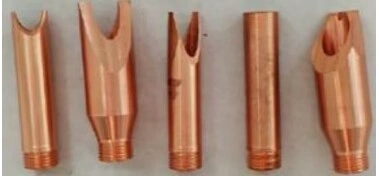
4.Форсунки:
Головка может быть оснащена различными угловыми насадками (угловая насадка и насадка для обработки кромок) для удовлетворения потребностей в сварке различных изделий.
Хороший сварочный шов, высокая скорость сварки, отсутствие расходных материалов, отсутствие следов сварки, отсутствие обесцвечивания, последующая полировка.
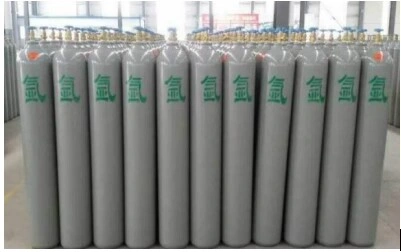
5.Система газоснабжения:
(1) Давление азота или воздуха должно достигать 0,2~0,3MPA. Лучше использовать азот для сварки, но если использовать воздух, место сварки будет окислено и почернеет.
(2).Весь газ следует покупать в местном городе, правительство Китая не разрешает китайским компаниям экспортировать газ в другие страны.
6.Водяной охладитель:
Защитите нормальную работу машины, чтобы продлить срок ее службы.
7.Образцовое шоу: