
Un article technique sur le décapage sélectif des revêtements, le contrôle de la fenêtre de processus et la cohérence de la production en série
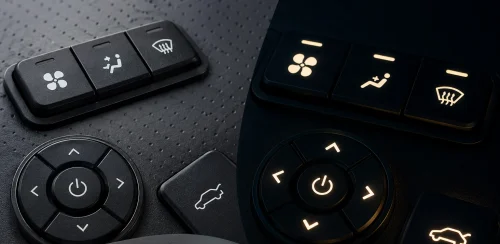
Les boutons en plastique rétroéclairés, également appelés claviers rétroéclairés ou composants « Day & Night Design », sont courants dans de nombreux domaines. Ils sont largement utilisés dans l'électronique automobile, les appareils domotiques, les systèmes de contrôle industriels et les gadgets grand public. Pendant la journée, la surface des boutons reste uniforme et nette. La nuit ou dans des conditions de faible luminosité, le rétroéclairage fait ressortir les caractères ou les motifs. Les indications sont ainsi claires et faciles à lire.
Cet effet peut paraître simple, mais le processus de fabrication qui le sous-tend est loin d’être simple. Beaucoup de gens pensent que le marquage par rétroéclairage laser sur des boutons en plastique consiste à “ utiliser un laser pour retirer la peinture noire ”. Au vu du résultat final, cette affirmation n’est pas tout à fait fausse. Cependant, du point de vue de la production industrielle, le véritable défi ne consiste pas simplement à retirer le revêtement. La véritable difficulté réside dans le fait d’éliminer avec précision la couche de revêtement spécifiée sans endommager la couche transparente ni le substrat en plastique sous-jacent, tout en garantissant des résultats de rétroéclairage stables et homogènes dans le cadre d’une production en série.
Principe du procédé : il ne s'agit pas d'une gravure sur plastique, mais d'un enlèvement sélectif du revêtement
Les boutons rétroéclairés en plastique utilisent généralement des polymères transparents ou semi-transparents comme matériau de base, tels que le PC, les plastiques techniques ABS/PC et certains élastomères de silicone. En fonction de la structure du produit et des exigences esthétiques, une ou plusieurs couches de revêtement fonctionnelles ou décoratives sont généralement appliquées par pulvérisation sur la surface du substrat. Les structures courantes comprennent une couche colorée transmettant ou diffusant la lumière, une couche de blocage opaque et une couche protectrice.
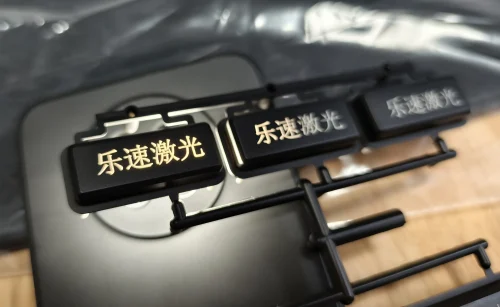
Le traitement au laser ne grave pas directement le substrat en plastique. Il enlève plutôt de manière sélective le revêtement opaque dans la zone ciblée, conformément aux caractères ou motifs prédéfinis. Cela met à nu le matériau ou la couche translucide située en dessous, créant ainsi l'effet de rétroéclairage « Day & Night » final.
Par conséquent, le marquage par rétroéclairage laser sur des boutons en plastique constitue un traitement sélectif de haute précision sur une structure matérielle multicouche. Ce procédé implique non seulement l’utilisation de la machine laser elle-même, mais aussi la prise en compte du substrat, du revêtement, de la couleur, de l’épaisseur, de la structure de rétroéclairage et de la stabilité de la production en série.
Comment le laser élimine-t-il le revêtement ?
Lorsque le laser agit sur la surface du bouton, le revêtement cible absorbe d'abord l'énergie laser. Une fois cette énergie absorbée, le revêtement peut être éliminé. Ce phénomène peut résulter d'une ablation photothermique localisée, d'une vaporisation du matériau ou d'effets photochimiques. Le mécanisme spécifique dépend de la longueur d'onde du laser, de la largeur d'impulsion, de la densité d'énergie et du matériau du revêtement lui-même.
Si l'on considère une seule opération d'usinage, retirer une couche de peinture n'est pas difficile. Augmenter la puissance, réduire la vitesse de balayage ou effectuer davantage de passes sont autant de moyens d'accroître l'enlèvement de matière. Cependant, la clé du marquage des boutons rétroéclairés ne réside pas dans le fait d“” enlever davantage “, mais dans le fait de ” n'enlever que la couche qui doit l'être ».”
C'est également pour cette raison que certains échantillons peuvent sembler faciles à réaliser, mais que des problèmes surviennent souvent lors de la production en série. Créer un caractère en laboratoire n'est pas difficile. Le véritable défi consiste à garantir la stabilité des contours des caractères, de la luminosité du rétroéclairage, de l'uniformité des couleurs et de l'état du substrat tout au long de la production à long terme.
Le véritable défi : l'élimination sélective
Le principe technique du marquage par rétroéclairage laser sur des boutons en plastique repose sur l'ablation sélective. En d'autres termes, le laser doit éliminer complètement le revêtement opaque ciblé, tout en affectant le moins possible la couche transmettant la lumière ou le substrat en plastique situé en dessous.
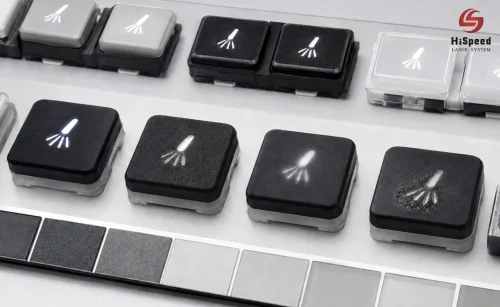
Si l'énergie laser est insuffisante, des résidus de revêtement peuvent subsister. La zone des caractères peut présenter des taches sombres, des marques grises, une transmission inégale de la lumière ou des contours incomplets. Lorsque le rétroéclairage est activé, ces défauts ressortent davantage. Ils peuvent nuire à l'aspect du produit et à la perception qu'en ont les utilisateurs.
Si l'énergie laser est trop élevée, les problèmes sont tout aussi évidents. Par exemple, le substrat en plastique peut fondre, jaunir, se déformer, se piquer ou devenir rugueux. Les contours des caractères peuvent s'élargir. La zone de transmission de la lumière peut devenir incontrôlable. Et même la couleur et la luminosité du rétroéclairage peuvent changer. Pour les intérieurs automobiles, les panneaux d'appareils électroménagers ou les produits électroniques haut de gamme, ces défauts peuvent directement nuire à la qualité du produit.
Ce procédé ne nécessite donc pas simplement un paramètre permettant de déterminer si “ la peinture peut être retirée ”. Il nécessite une fenêtre de fonctionnement stable : le revêtement cible doit pouvoir être retiré de manière constante sans endommager visiblement le matériau sous-jacent.
Pourquoi la marge de manœuvre est-elle si étroite ?
De nombreux paramètres influent sur la fenêtre de processus du marquage des boutons rétroéclairés. Parmi ceux-ci figurent la longueur d'onde du laser, la largeur d'impulsion, l'énergie par impulsion, la fréquence, la vitesse de marquage, la distance entre les traits, le nombre de passages et la position de mise au point. La modification de l'un de ces paramètres peut avoir une incidence sur l'enlèvement du revêtement, la qualité des contours des caractères, la luminosité du rétroéclairage et l'uniformité d'un lot à l'autre.
Par exemple, si la vitesse de balayage est trop élevée, le revêtement risque de ne pas être entièrement éliminé. Si la vitesse est trop faible, une accumulation locale de chaleur peut se produire. Si l'espacement des hachures est trop important, des rayures ou une transmission inégale de la lumière peuvent apparaître à l'intérieur du caractère. Si l'espacement des hachures est trop faible, un traitement excessif peut se produire. Un décalage de la position de mise au point peut également modifier la densité d'énergie et entraîner des variations de profondeur ou de luminosité au sein d'un même lot de production.
C'est pourquoi un procédé de fabrication de boutons rétroéclairés ne peut être considéré comme abouti simplement parce que la peinture de surface a été retirée. Il convient de vérifier les cinq points suivants :
- Si le revêtement s'enlève proprement
- Que le substrat reste intact ou non
- Le rétroéclairage est-il homogène ?
- Que les bords soient tranchants ou non
- La question est de savoir si le processus peut être reproduit de manière constante dans le cadre d'une production en série
L'incertitude liée aux matériaux et aux revêtements est une variable clé dans la production de masse
Un autre aspect souvent sous-estimé dans la fabrication des boutons en plastique est que les matériaux et les revêtements ne sont pas toujours stables. Même si deux matériaux sont étiquetés « PC » ou « ABS/PC », les fournisseurs peuvent utiliser des formulations différentes. Celles-ci peuvent présenter des proportions d'additifs, des systèmes de coloration et des propriétés de transmission de la lumière variables.
Il en va de même pour les revêtements. L'épaisseur de pulvérisation, le type de peinture, l'opacité, la couleur et la dureté de la couche protectrice ont tous une incidence sur l'absorption du laser et le comportement lors de l'ablation. Les mêmes réglages laser peuvent convenir pour un bouton. Cependant, lorsque vous passez à un autre système de revêtement, vous risquez de rencontrer des problèmes tels qu'une faible transmission de la lumière, des bords flous, voire des dommages au substrat.
C'est pourquoi il n'est pas possible de déterminer la solution de traitement adaptée aux boutons rétroéclairés en plastique en se basant uniquement sur le nom du matériau. La méthode la plus fiable consiste à tester des échantillons réels, puis à optimiser les paramètres. Cela permet de trouver la plage de traitement adaptée à cette combinaison spécifique de substrat et de revêtement.
Laser UV ou laser à fibre ? Ce qui compte, c'est la réaction du matériau, pas le nom
En matière de marquage par rétroéclairage laser sur des boutons en plastique, il n'existe pas de technologie laser unique adaptée à tous les produits. Les lasers UV et les lasers à fibre ont chacun leurs domaines d'application spécifiques. Le choix final doit être fondé sur le substrat, le matériau de revêtement, la couleur du revêtement, l'épaisseur du revêtement, les exigences en matière de qualité du rétroéclairage et la durée du cycle de production.
Un laser UV de 355 nm offre généralement une grande précision d'usinage. Il constitue donc un choix plus adapté aux plastiques sensibles à la chaleur, aux caractères fins et aux applications où l'impact thermique doit être réduit au minimum. De plus, sa zone affectée par la chaleur est relativement petite, ce qui le rend particulièrement adapté aux pièces en plastique qui exigent un aspect de haute qualité, des bords nets et des détails fins.
Toutefois, dans la conception des boutons d'habitacle automobile et des systèmes de rétroéclairage « Day & Night », les lasers à fibre de 1 064 nm, y compris certaines solutions MOPA à fibre, sont également utilisés pour le décapage de précision de la peinture sur des pièces en plastique revêtues. Leurs avantages sont les suivants :
- Haute efficacité
- Large plage de réglage des paramètres
- Bonne adaptabilité de mise en œuvre pour certains systèmes de revêtement
La bonne question n'est donc pas “ Quel laser faut-il utiliser pour les boutons en plastique ? ”, mais plutôt : “ Quelle combinaison de longueur d'onde laser et de paramètres offre la réponse la plus stable pour ce substrat et cette structure de revêtement spécifiques ? ”
De l'essai sur échantillon à la production en série, la constance est le véritable critère de réussite
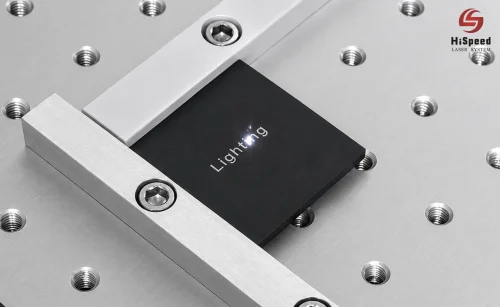
Les essais sur échantillons de boutons rétroéclairés en plastique ne constituent généralement qu’une première étape. Ce qui importe le plus aux clients industriels, c’est de savoir si la machine est capable de garantir des résultats constants en production en continu. Un échantillon de grande qualité ne garantit pas que l’ensemble du lot présentera la même qualité des contours, la même luminosité et la même uniformité de la lumière.
Dans la production de masse, plusieurs facteurs peuvent influencer le résultat final. Parmi ceux-ci, on peut citer :
- Positionnement du produit
- Stabilité des fixations
- Hauteur de mise au point
- Variation d'un lot de revêtement
- Température ambiante
- Durée du cycle de production
Pour les boutons courbes ou les pièces irrégulières présentant des variations de hauteur manifestes, vous devez également tenir compte de l'impact du changement de mise au point sur la densité d'énergie.
Par conséquent, une solution de marquage rétroéclairé aboutie nécessite généralement non seulement une source laser adaptée, mais aussi un système de positionnement par vision, des dispositifs de fixation stables, une base de données de paramètres et des tests par lots. Ce n’est qu’en combinant les matériaux, les équipements, le contrôle des processus et la gestion de la production que l’on peut atteindre une capacité de production en série véritablement reproductible.
Des essais sur échantillons à la production en série stable : la solution de processus proposée par Hispeed Laser
Qu'il s'agisse de boutons rétroéclairés en plastique, de boutons pour habitacles automobiles, de panneaux de commande d'appareils électroménagers, de boutons industriels ou d'applications similaires, HispeedLaser ne se contente pas de se demander si le marquage est “ possible ”. Nous aidons nos clients à définir une fenêtre de processus stable et adaptée à la production en série.
Dans le cadre de projets concrets, nous commençons par examiner l'échantillon fourni par le client. Nous nous concentrons sur cinq points :
- Substrat : matériau à partir duquel le produit est fabriqué
- Structure du revêtement : présence ou non d'un revêtement sur la surface et nombre de couches
- Taille des caractères : à quel point les marques doivent-elles être petites et fines ?
- Exigence relative au rétroéclairage : les caractères doivent-ils laisser passer la lumière ?
- Durée du cycle de production : nombre de pièces que la ligne doit marquer par minute
À l'issue de l'évaluation, nous déterminons s'il est préférable d'opter pour un laser UV ou un laser à fibre. Nous procédons ensuite à des essais sur échantillons afin de vérifier quatre éléments : la qualité du décapage du revêtement, les dommages causés au substrat, la qualité des contours des caractères et l'uniformité du rétroéclairage.
Pour les petites pièces en plastique nécessitant une grande précision ou un positionnement rigoureux, nous pouvons intégrer un système de positionnement par vision afin d'améliorer la régularité du traitement. Pour les produits courbes ou les pièces présentant des variations de hauteur importantes, nous étudions des solutions de mise au point dynamique afin de réduire les variations de qualité dues aux changements de mise au point.
Conclusion
La véritable difficulté du marquage par rétroéclairage laser sur des boutons en plastique ne réside pas simplement dans l'élimination de la peinture. La qualité du produit dépend de l'élimination minutieuse du revêtement ciblé. Cette opération doit être effectuée sans endommager la couche transmettant la lumière ni le substrat en plastique situé en dessous.
Un bon procédé de marquage rétroéclairé doit permettre un retrait net du revêtement, ne pas endommager visiblement le substrat, offrir un rétroéclairage uniforme, garantir des contours nets des caractères et assurer la stabilité des résultats d'un lot à l'autre. Dans les domaines de l'électronique automobile, des appareils électroménagers connectés, des équipements de contrôle industriel et de l'électronique grand public, il ne s'agit plus simplement d'un procédé de marquage. Il s'agit d'un processus de fabrication essentiel qui détermine l'aspect, le fonctionnement et la fiabilité du produit.
Si les clients ne savent pas si un bouton en plastique donné se prête mieux au laser UV ou au laser à fibre, la réalisation de tests sur échantillons constitue généralement la première étape pour valider le processus et la configuration de la machine.