
Ein Fachartikel über selektive Beschichtungsentfernung, die Steuerung des Prozessfensters und die Konsistenz in der Massenproduktion
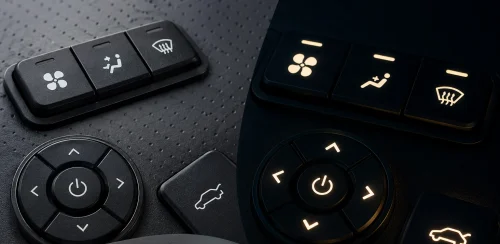
Hinterleuchtete Kunststofftasten, auch bekannt als hinterleuchtete Tastenfelder oder Komponenten im „Day & Night“-Design, sind in vielen Bereichen weit verbreitet. Sie finden breite Anwendung in der Automobilelektronik, bei Smart-Home-Geräten, in industriellen Steuerungen und bei Unterhaltungselektronik. Tagsüber bleibt die Oberfläche der Tasten einheitlich und klar. Nachts oder bei schwachem Licht leuchtet die Hintergrundbeleuchtung durch die Zeichen oder Muster hindurch. Dadurch sind die Anzeigen klar und gut erkennbar.
Dieser Effekt mag einfach aussehen, doch der dahinterstehende Herstellungsprozess ist alles andere als einfach. Viele Menschen glauben, bei der laserbeleuchteten Beschriftung von Kunststoffknöpfen werde “die schwarze Farbe mit einem Laser entfernt”. Ausgehend vom Endergebnis ist diese Aussage nicht ganz falsch. Aus Sicht der industriellen Fertigung besteht die eigentliche Herausforderung jedoch nicht darin, die Beschichtung einfach nur zu entfernen. Die eigentliche Schwierigkeit besteht darin, die vorgegebene Beschichtungsschicht präzise zu entfernen, ohne die transparente Schicht oder das darunterliegende Kunststoffsubstrat zu beschädigen, und gleichzeitig stabile, gleichbleibende Ergebnisse bei der Hintergrundbeleuchtung in der Massenproduktion zu gewährleisten.
Kern des Verfahrens: Keine Gravur in Kunststoff, sondern selektives Abtragen der Beschichtung
Bei hintergrundbeleuchteten Kunststofftasten werden in der Regel transparente oder halbtransparente Polymere als Grundmaterial verwendet, wie beispielsweise PC, ABS/PC-Technikkunststoffe und bestimmte Silikonelastomere. Je nach Produktaufbau und optischen Anforderungen werden in der Regel eine oder mehrere funktionale oder dekorative Beschichtungsschichten auf die Substratoberfläche aufgesprüht. Zu den gängigen Aufbauten gehören eine lichtdurchlässige oder lichtstreuende Farbschicht, eine opake Sperrschicht und eine Schutzschicht.
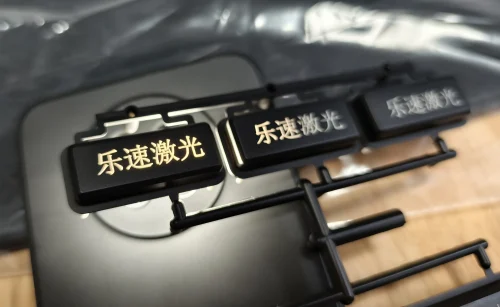
Bei der Laserbearbeitung wird das Kunststoffsubstrat nicht direkt graviert. Stattdessen wird die undurchsichtige Beschichtung im Zielbereich entsprechend den voreingestellten Zeichen oder Mustern selektiv entfernt. Dadurch wird das darunterliegende lichtdurchlässige Material bzw. die lichtdurchlässige Schicht freigelegt, wodurch der endgültige „Day & Night“-Hintergrundbeleuchtungseffekt entsteht.
Daher handelt es sich bei der Lasermarkierung mit Hintergrundbeleuchtung auf Kunststoffknöpfen um eine präzise, selektive Bearbeitung einer mehrschichtigen Materialstruktur. Dabei spielt nicht nur die Lasermaschine selbst eine Rolle, sondern auch die Abstimmung von Substrat, Beschichtung, Farbe, Dicke, Hintergrundbeleuchtungsstruktur und Stabilität in der Serienfertigung.
Wie entfernt der Laser die Beschichtung?
Wenn der Laser auf die Oberfläche des Knopfes einwirkt, absorbiert die Zielbeschichtung zunächst die Laserenergie. Nach der Energieaufnahme kann die Beschichtung entfernt werden. Dies kann durch lokale photothermische Ablation, Materialverdampfung oder photochemische Effekte geschehen. Der jeweilige Mechanismus hängt von der Laserwellenlänge, der Pulsbreite, der Energiedichte und dem Beschichtungsmaterial selbst ab.
Betrachtet man einen einzelnen Bearbeitungsschritt, ist das Abtragen einer Farbschicht an sich nicht schwierig. Durch eine Erhöhung der Leistung, eine Verringerung der Abtastgeschwindigkeit oder zusätzliche Durchgänge lässt sich der Materialabtrag steigern. Der Schlüssel zur Markierung von hinterleuchteten Tasten liegt jedoch nicht darin, “mehr abzutragen”, sondern “nur die Schicht abzutragen, die abgetragen werden soll”.”
Das ist auch der Grund, warum manche Muster zwar einfach herzustellen scheinen, bei der Massenproduktion jedoch häufig Probleme auftreten. Die Herstellung eines einzelnen Zeichens im Labor ist nicht schwierig. Die eigentliche Herausforderung besteht darin, die Konturen der Zeichen, die Helligkeit der Hintergrundbeleuchtung, die Farbkonsistenz und den Zustand des Substrats während der langfristigen Produktion stabil zu halten.
Die eigentliche Herausforderung: selektive Entfernung
Das technische Kernprinzip der lasergestützten Markierung mit Hintergrundbeleuchtung auf Kunststoffknöpfen ist das selektive Abtragen. Mit anderen Worten: Der Laser muss die zu entfernende undurchsichtige Beschichtung vollständig abtragen. Gleichzeitig sollte er die darunterliegende lichtdurchlässige Schicht oder das Kunststoffsubstrat so wenig wie möglich beeinträchtigen.
Ist die Laserenergie nicht ausreichend, können Beschichtungsrückstände zurückbleiben. Im Zeichenbereich können dunkle Flecken, graue Spuren, eine ungleichmäßige Lichtdurchlässigkeit oder unvollständige Kanten auftreten. Bei eingeschalteter Hintergrundbeleuchtung fallen diese Mängel stärker ins Auge. Sie können das Erscheinungsbild des Produkts und die Wahrnehmung der Nutzer beeinträchtigen.
Ist die Laserenergie zu hoch, sind die Probleme ebenfalls offensichtlich. So kann das Kunststoffsubstrat beispielsweise schmelzen, vergilben, sich verformen, Vertiefungen bilden oder rau werden. Die Kanten der Zeichen können sich ausdehnen. Der lichtdurchlässige Bereich kann unkontrolliert werden. Und sogar die Farbe und Helligkeit der Hintergrundbeleuchtung können sich verändern. Bei Fahrzeuginnenräumen, Bedienfeldern von Haushaltsgeräten oder hochwertigen Elektronikprodukten können diese Mängel die Produktqualität direkt beeinträchtigen.
Dieser Prozess erfordert also nicht einfach nur einen Parameter, der die Frage “Lässt sich die Farbe entfernen?” beantwortet. Er benötigt ein stabiles Prozessfenster: Die Zielbeschichtung muss sich konsistent entfernen lassen, ohne das darunterliegende Material sichtbar zu beschädigen.
Warum ist das Prozessfenster so schmal?
Zahlreiche Parameter beeinflussen das Prozessfenster bei der Markierung von Tasten mit Hintergrundbeleuchtung. Dazu gehören die Laserwellenlänge, die Pulsbreite, die Einzelpulsenergie, die Frequenz, die Markierungsgeschwindigkeit, der Abstand zwischen den Markierungsstrichen, die Anzahl der Durchgänge und die Fokusposition. Eine Änderung eines dieser Parameter kann sich auf den Abtrag der Beschichtung, die Qualität der Zeichenränder, die Helligkeit der Hintergrundbeleuchtung und die Konsistenz zwischen den Chargen auswirken.
Ist die Abtastgeschwindigkeit beispielsweise zu hoch, wird die Beschichtung möglicherweise nicht vollständig entfernt. Ist die Geschwindigkeit zu niedrig, kann es lokal zu einem Wärmeaufbau kommen. Ist der Schraffurabstand zu groß, können innerhalb des Zeichens Streifen oder eine ungleichmäßige Lichtdurchlässigkeit auftreten. Ist der Schraffurabstand zu klein, kann es zu einer Überbearbeitung kommen. Auch Abweichungen der Fokusposition können die Energiedichte verändern und zu Uneinheitlichkeiten hinsichtlich der Eindringtiefe oder Helligkeit innerhalb derselben Produktionscharge führen.
Aus diesem Grund kann ein Verfahren zur Herstellung hinterleuchteter Tasten nicht allein aufgrund der Entfernung der Oberflächenbeschichtung als ausgereift angesehen werden. Es sollte anhand von fünf Punkten überprüft werden:
- Ob sich die Beschichtung rückstandsfrei entfernen lässt
- Ob das Substrat unbeschädigt bleibt
- Ob die Hintergrundbeleuchtung gleichmäßig ist
- Ob die Kanten scharf sind
- Ob sich der Prozess in der Serienfertigung konsistent wiederholen lässt
Die Unsicherheit bei Werkstoffen und Beschichtungen ist eine entscheidende Variable in der Massenproduktion
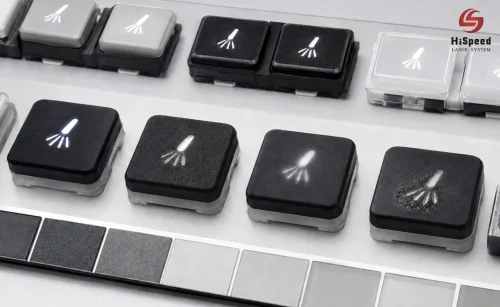
Ein weiterer Aspekt, der bei der Verarbeitung von Kunststoffknöpfen oft unterschätzt wird, ist, dass Materialien und Beschichtungen nicht immer gleichbleibend sind. Selbst wenn zwei Materialien als PC oder ABS/PC gekennzeichnet sind, können Lieferanten unterschiedliche Rezepturen verwenden. Diese können sich hinsichtlich der Additivanteile, der Farbsysteme und der Lichtdurchlässigkeit unterscheiden.
Das Gleiche gilt für Beschichtungen. Die Sprühschichtdicke, die Art der Farbe, die Deckkraft, die Farbe und die Härte der Schutzschicht beeinflussen alle die Laserabsorption und das Abtragungsverhalten. Die gleichen Lasereinstellungen mögen für einen Knopf funktionieren. Wenn Sie jedoch zu einem anderen Beschichtungssystem wechseln, können Probleme wie geringe Lichtdurchlässigkeit, unscharfe Kanten oder sogar Schäden am Substrat auftreten.
Deshalb lässt sich die richtige Verarbeitungslösung für hinterleuchtete Kunststofftasten nicht allein anhand der Materialbezeichnung bestimmen. Der zuverlässige Ansatz besteht darin, die tatsächlichen Muster zu testen. Anschließend sollten die Parameter optimiert werden. Auf diese Weise lässt sich das richtige Verarbeitungsfenster finden, das für die jeweilige Kombination aus Substrat und Beschichtung geeignet ist.
UV-Laser oder Faserlaser? Entscheidend ist das Materialverhalten, nicht die Bezeichnung
Bei der lasergestützten Hinterleuchtungsmarkierung auf Kunststoffknöpfen gibt es keine Lasertechnologie, die für jedes Produkt gleichermaßen geeignet ist. Sowohl UV-Laser als auch Faserlaser haben ihre jeweiligen Anwendungsbereiche. Die endgültige Auswahl sollte sich nach dem Substrat, dem Beschichtungsmaterial, der Beschichtungsfarbe, der Beschichtungsdicke, den Anforderungen an die Qualität der Hinterleuchtung sowie der Produktionszykluszeit richten.
Ein 355-nm-UV-Laser bietet in der Regel eine hohe Präzision bei der Bearbeitung. Daher ist er die bessere Wahl für wärmeempfindliche Kunststoffe, feine Schriftzeichen und Anwendungen, bei denen die Wärmeeinwirkung minimiert werden muss. Zudem ist sein Wärmeeinflussbereich relativ klein, wodurch er sich besser für Kunststoffteile eignet, die ein hochwertiges Erscheinungsbild, saubere Kanten und feine Details erfordern.
Bei der Gestaltung von Tasten im Fahrzeuginnenraum sowie der „Day & Night“-Hintergrundbeleuchtung kommen jedoch auch 1064-nm-Faserlaser, darunter einige MOPA-Faserlösungen, zum präzisen Abtragen von Lack auf beschichteten Kunststoffteilen zum Einsatz. Zu ihren Vorteilen zählen:
- Hohe Effizienz
- Großer Einstellbereich für Parameter
- Gute Verarbeitungsflexibilität bei bestimmten Beschichtungssystemen
Die richtige Frage lautet also nicht: “Welcher Laser muss für Kunststoffknöpfe verwendet werden?”, sondern: “Welche Kombination aus Laserwellenlänge und Parametern liefert das stabilste Ergebnis für dieses spezifische Substrat und diese Beschichtungsstruktur?”
Von der Musterprüfung bis zur Serienfertigung – die Konsistenz ist der eigentliche Test
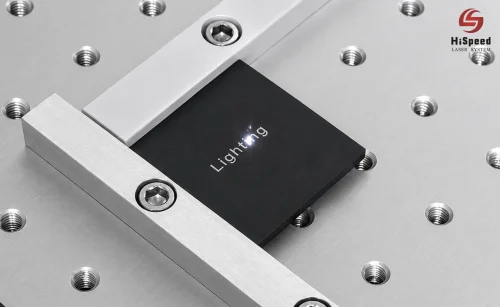
Die Musterprüfung bei hintergrundbeleuchteten Kunststofftasten ist in der Regel nur der erste Schritt. Für Industriekunden ist vor allem entscheidend, ob die Maschine im Serienbetrieb gleichbleibende Ergebnisse liefern kann. Ein hervorragendes Muster ist keine Garantie dafür, dass die gesamte Charge dieselbe Kantenqualität, Helligkeit und Lichtgleichmäßigkeit aufweist.
In der Massenproduktion können verschiedene Faktoren das Endergebnis beeinflussen. Dazu gehören:
- Produktpositionierung
- Stabilität der Befestigung
- Fokushöhe
- Schwankungen bei der Beschichtungscharge
- Umgebungstemperatur
- Produktionszyklusdauer
Bei gewölbten Tasten oder unregelmäßigen Teilen mit deutlichen Höhenunterschieden müssen Sie außerdem berücksichtigen, wie sich Fokusänderungen auf die Energiedichte auswirken.
Daher erfordert eine ausgereifte Lösung für die Markierung mit Hintergrundbeleuchtung in der Regel nicht nur eine geeignete Laserquelle, sondern auch eine bildgestützte Positionierung, stabile Halterungen, eine Parameterdatenbank und Chargenprüfungen. Nur durch die Kombination von Materialien, Ausrüstung, Prozesssteuerung und Produktionsmanagement lässt sich eine wirklich wiederholbare Massenproduktionsfähigkeit erreichen.
Vom Mustertest bis zur stabilen Serienfertigung: Die Prozesslösung von Hispeed Laser
Bei hinterleuchteten Kunststofftasten, Tasten für den Fahrzeuginnenraum, Bedienfeldern für Haushaltsgeräte, Industrietasten und ähnlichen Anwendungen geht es HispeedLaser um mehr als nur die Frage: “Lässt sich das markieren?” Wir helfen unseren Kunden dabei, ein stabiles und für die Massenproduktion geeignetes Prozessfenster zu finden.
In realen Projekten sehen wir uns zunächst das Muster des Kunden an. Dabei konzentrieren wir uns auf fünf Punkte:
- Substrate: what material the product is made of
- Coating structure: whether the surface has a coating and how many layers
- Character size: how small and how fine the marks need to be
- Backlight requirement: whether the characters need to let light through
- Production cycle time: how many parts the line must mark per minute
After the evaluation, we decide whether a UV laser or a fiber laser is a better choice. We then use sample testing to confirm four things. These include coating removal quality, substrate damage, character edge quality, and backlight consistency.
For small plastic parts with high precision or strict positioning, we can add a vision positioning system to improve processing consistency. For curved products or parts with clear height variations, we evaluate dynamic focusing solutions to reduce quality variation caused by focus changes.
Schlussfolgerung
The real difficulty of laser backlit marking on plastic buttons is not simply removing the paint. Product quality relies on carefully removing the target coating. This must be done without harming the light-transmitting layer or the plastic substrate below.
A good backlit marking process must achieve clean coating removal, no obvious substrate damage, uniform backlighting, sharp character edges, and stable batch results. For automotive electronics, smart home appliances, industrial control equipment, and consumer electronics, this is no longer just a marking process. It is a key manufacturing process that determines product appearance, function, and reliability.
If customers are unsure whether a certain plastic button is better suited to UV laser or fiber laser, sample testing is usually the first step in confirming the process route and machine configuration.