
Haben Sie kürzlich eine Laserschneidemaschine für Schaumstoff gekauft? Falls Sie noch keine Erfahrung mit dem Laserschneiden von Schaumstoff haben, sollten Sie sich vielleicht über einige Vorsichtsmaßnahmen informieren.
Vielleicht haben Sie schon einmal gehört, dass bestimmte Schaumstoffe oder bestimmte Lasertypen dazu führen können, dass die Maschine in Brand gerät. Liegt es vielleicht an den Gasen, die beim Laserschneiden von Schaumstoff freigesetzt werden? Oder sind diese Maschinen vielleicht nicht ausreichend belüftet? Was kann dazu führen, dass ein Laserschneider beim Schneiden von Schaumstoff in Brand gerät?
Die meisten Materialien sind brandanfällig. Fast alles Entflammbare kann Feuer fangen. Beispielsweise können auch beim Schneiden von Sperrholz, Papier oder Karten Brände entstehen. Im Allgemeinen hängt dies bei den meisten Materialien von der Einstellung ab. Wir können eine kleine Probe schneiden, das Ergebnis prüfen und Ihre Einstellungen entsprechend anpassen.
Wie schneidet man Schaumstoff mit dem Laser?
Wenn Sie Schaumstoff oder Klebstoffe über einen längeren Zeitraum mit einer Laserschneidmaschine für Schaumstoff schneiden möchten, müssen diese anders behandelt werden als Holz oder Metall. Das Erste und Wichtigste ist die Verwendung einer hochwertigen Luftunterstützungseinrichtung sowie das Absaugen der Dämpfe aus der Maschine. Filtern Sie den Schaumstoff vorzugsweise vor der Reinigung. Auf diese Weise haftet der lasergeschnittene EVA-Schaumstoff nicht. Denken Sie daran, dass dies geschieht, bevor der lasergeschnittene EVA-Schaumstoff mit Außenluft in Kontakt kommt.
Lasergeschnittener EVA-Schaumstoff
Um die Wirkung der vollständigen Luftunterstützung zu maximieren, senken Sie die Laserdüse auf 3 mm Abstand zur Oberfläche ab. Reduzieren Sie die Wärmeeintragung in das Werkstück durch Verwendung des Punktmodus, niedriger Leistung und niedriger Geschwindigkeit. Um maßgenau Bohrungen (-ve Wert Schlitz) und Stopfen (+ve Wert Schlitz) zu erzeugen, experimentieren Sie mit verschiedenen Schlitzversatzwerten.
Die tatsächlichen Werte hängen von der Art des verwendeten lasergeschnittenen Schaumstoffs, der Dicke, der Dichte und der Laserleistung ab. Bei 30 mm dickem Polyethylen-Schaumstoff (PE) stelle ich die Leistung in der Regel auf 18% (ca. 20 Watt) ein, bei einer Geschwindigkeit von 6 mm/s und einer Perforation. 0,3 / Kerbenversatz 1,25 / Perforationsabstand 0,2 Sie benötigen eine Punkt-Einstellung von 0,05 Sek. / 0,2 mm Punktabstand / 0,3 mm Punktlänge. Jedes Material hat seine eigenen Eigenschaften, die beeinflussen, wie der Laserstrahl mit ihm interagiert und es somit bearbeitet.
Die folgenden sind die häufigsten Schaumstoffbehandlungsverfahren:
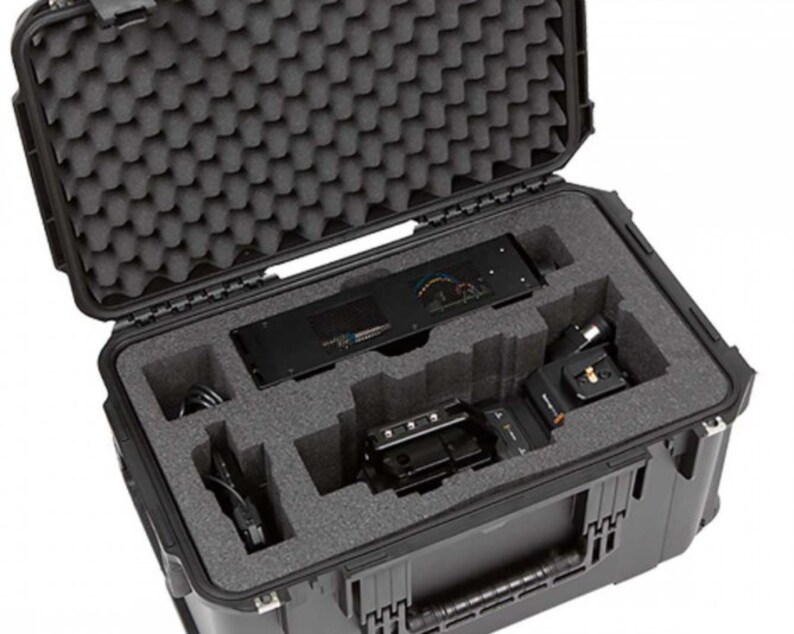
Laserschneiden von Schaumstoffen auf Polymerbasis
Ein CO2-Laser kann diese Art von Schaumstoff effizient schneiden. Der Laserstrahl erhitzt das Material, durch das er hindurchgeht, wodurch es verdampft. Wenn die Laserleistung hoch genug ist, schneidet der Laserstrahl vollständig durch das Material.
Wenn das Polymer mit einem Laserstrahl geschnitten wird, verdampft es schnell und hinterlässt glatte Kanten mit einer geringen wärmebeeinflussten Zone. Faserlaser sind am effektivsten für metallbasierte Schäume. Faserlaser können dünne Schaumstoffplatten leicht schneiden (bis zu 1/8 Zoll oder 3 mm). Laser werden selten zum Schneiden keramikbasierter Schäume verwendet, da diese spröde sind und leicht zerbrechen.
Der beste Schaumstoff für das Laserschneiden
Metallschäume eignen sich gut für Faserlaser. Die lasergeschnittene Schaumstoffplatte kann die Leistung des Laserstrahls so begrenzen, dass das Material bis zu einer bestimmten Tiefe abgetragen wird (Gravur). Das Laserätzen von Polymerschaum erfolgt am besten mit einem CO₂-Laser. Auf der Oberfläche des Schaums können Sie mithilfe des Lasergravurverfahrens Muster und Designs erzeugen.
Keramikschäume
Die Lasermarkierung von Metall- und Keramikschäumen ist mit einem Faserlaser möglich. Diese mit einem Faserlaser markierte Schaumstoffplatte weist eine sichtbare Markierung auf, ohne dass Material abgetragen wird. Die Energie des Faserlaserstrahls wird von der Materialoberfläche absorbiert, wodurch sich diese erwärmt und ihre Farbe oder ihr Farbton verändert.
Kombiniertes Verfahren mit lasergeschnittenem Schaumstoffkern
Die vorherigen Laserschneid-, Gravur- und Markierungsverfahren können kombiniert werden, ohne den Schaumstoff zu verlagern oder neu zu fixieren.
Sicherheitshinweise für lasergeschnittenen Schaumstoff
Plattformgröße
Die Größe, die das lasergeschnittene Schaumstoffmaterial aufnehmen kann. Ausgestattet mit vierstufigen Leistungsstufen und Sicherheitsvorkehrungen für das Laserschneiden von Schaumstoffplatten.
Wellenlänge
Die optimale Wellenlänge für das Laserschneiden und -gravieren von Polymer-Schaumstoffen beträgt 10,6 Mikrometer. Die ideale Wellenlänge zum Schneiden, Gravieren und Kennzeichnen von Metallschaumstoffen liegt bei 1,06 Mikrometer. Auch die Lasermarkierung von keramischen Schaumstoffen mit einer Wellenlänge von 1,06 Mikrometer ist eine beliebte Option.
Laserleistung
Die Wahl sollte auf der Grundlage des durchzuführenden Verfahrens getroffen werden. Die Laserbearbeitung von Metall- oder keramischem Schaumstoff erfolgt am besten mit einem Faserlaser mit 40 bis 50 Watt. Ein CO2-Laser mit einer Leistung von 25 bis 150 Watt ist ideal für die Laserbearbeitung von Polymer-Schaumstoffen.
Objektive
Die besten universellen Prozesslinsen für die Bearbeitung von Schaumstoff-Laserwerkstoffen sind 2,0-Zoll-Objektive.
Schneidetisch
Geeignet für lasergeschnittene Schaumstoffplatten.
Abluft
Während des Laserbetriebs muss ein ausreichender Gasstrom vorhanden sein, um die von der Schaumstoff-Lasergravur-, Schneid- und Markierausrüstung erzeugten Gase und Partikel zu entfernen.
Luftunterstützung
Luftdüsen werden in der Nähe des Laserfokus platziert, um die während des Schaumstoff-Lasergravur-, Schneid- und Markierungsprozesses erzeugten Gase und Partikel zu entfernen.
Welche Schaumstoffe sind für das Laserschneiden sicher?
Schaumstoffe aus Polyester (PES), Polyethylen (PE) und Polyurethan (PUR) sind ideal für das Laserschneiden, Gravieren und Markieren.
Welche Materialien dürfen nicht geschnitten werden?
- Vinyl und Kunstleder sind Beispiele für PVC (setzt Chlorgas frei)
- ABS (setzt Cyanidgas frei)
- Kohlefasern mit einer Beschichtung
- Laserlichtreflektierende Materialien (Chrom oder Kupfer)
- Polypropylen- oder Polystyrolschaum
- Glasfaser
- Milchflaschenkunststoff (HDPE)
Sicherheitshinweise für lasergeschnittenen Schaumstoff
Wenn ein Laser mit einer Substanz interagiert, entstehen fast immer gasförmige Abgase und Partikel. Das Abwasser aus der Herstellung von lasergeschnittenem Schaumstoff enthält flüchtige organische Verbindungen (VOCs) und sollte im Freien entsorgt werden. Es kann auch mit einem Filtersystem behandelt werden, bevor es nach draußen geleitet wird. Die Laserbearbeitung verursacht die Verbrennung des Schaumstoffs, was zu Flammen führen kann. Daher muss der Prozess der Schaumstoff-Laserwerkstoffbearbeitung überwacht werden.
Der Prozess des Laserschneidens von Schaumstoff
- Beim Schneiden jedes neuen Materials, insbesondere von Schaumstoffmaterial. Sie müssen sicherstellen, dass die Laser-Schaumstoffschnittmaschine korrekt konfiguriert ist.
- Erstellen Sie mit einem Laserprogramm Ihrer Wahl ein 25-mm-Testquadrat aus PE-Schaum, PUR-Schaum oder PES-Schaum. Wählen Sie anschließend einen Punktmodus oder einen Laser-Bearbeitungsmodus, der diesem entspricht.
a. Je dichter der Schaumstoff ist, desto mehr Leistung oder eine geringere Geschwindigkeit benötigen Sie.
b. Je dünner der Schaumstoff ist, desto weniger Leistung oder desto mehr Geschwindigkeit benötigen Sie. - Verwenden Sie Ihr Objektiv mit der größten Brennweite, vorzugsweise 2,5″ oder 4″. Wenn Sie jedoch nur ein 2″-Objektiv haben, können Sie es trotzdem zuschneiden.
- Richten Sie Ihre Maschine auf das Material ein.
- Positionieren Sie die Laserdüse etwa 3 mm von der Schaumstoffoberfläche entfernt für Schaumstoffe mit einer Dicke von weniger als 10 mm. Dies ist möglicherweise nicht erforderlich.
- Wiederholen Sie den Test mit dem 25-mm-Quadrat, bis ein Schnitt erzielt wird, der so senkrecht wie möglich und ohne Konizität ist.
Anwendungsbereiche für lasergeschnittenen Schaumstoff
Die Hauptanwendung von lasergeschnittenem Schaumstoff sind Schaumeinsätze für Werkzeugkoffer. Schaumstoff kann sich sehr schnell stark verformen, aber Sie sollten keine Angst haben, ihn zu verwenden, da er vielfältige Einsatzmöglichkeiten bietet. Die maximale Leistung des Lasers während des Schneidprozesses sollte so schnell wie möglich angepasst werden. Darüber hinaus ist Schaumstoff kein Material, das Ihre Sicherheit beeinträchtigt, daher beachten Sie dies bitte während des gesamten Schneidprozesses.